首页
 发布时间:2026-09-16
 浏览次数:7
半导体设备中的陶瓷零部件往往同时面对高真空、等离子体、腐蚀性气体和快速温度变化。尺寸公差、平面度、表面粗糙度、材料致密度与表面洁净度,只要有一项失控,都可能影响晶圆吸附、定位精度或工艺良率。因此,精密陶瓷加工不能只关注最终磨削尺寸,而要把烧结、研磨、铣削、清洗和检测看作一条完整的工艺链。
行业趋势:陶瓷零部件从“能加工”走向“可稳定量产”
先进制程推动半导体设备向更高精度、更高洁净度和更长寿命发展,陶瓷零部件的国产替代也从单件试制走向批量稳定交付。行业竞争的重点正在从是否具备加工设备,转向能否同时控制材料密度、内部缺陷、尺寸精度、表面洁净度和批次一致性。
氧化铝、碳化硅等先进陶瓷具有高硬度、耐磨损、耐腐蚀、耐高温和尺寸稳定等特点,但这些优势也意味着加工难度高。材料越硬越脆,对金刚石刀具、磨削参数、装夹方式和检测手段的要求就越高。
高温烧结:决定材料致密度与后续加工基础
烧结是陶瓷制造中最关键的工序之一。烧结前坯体内部存在大量孔隙,孔隙率通常为35%至60%;在高温下颗粒发生迁移、晶粒长大、孔隙逐步消失,最终形成致密的多晶陶瓷材料。方泰新材料的氧化铝陶瓷最大烧结尺寸可达2300×800mm、最高烧结温度1700℃,碳化硅陶瓷最大烧结尺寸为1300×500mm、最高烧结温度2200℃。
烧结温度、保温时间、气氛和升降温曲线会影响密度、晶粒尺寸、机械强度及后续加工余量。致密度不足会留下内部气孔,导致研磨后出现凹坑或表面质量不稳定;收缩控制不当则会增加后续精密加工的难度。
平面研磨:控制平面度、粗糙度与表面缺陷
平面研磨用于去除烧结后的表面氧化层、加工变质层和杂质,提高表面光洁度与平面度。方泰新材料采用高精度平面磨床,直径300mm砂轮加工的平面精度可达0.003mm,最大加工尺寸为1600×800mm。
对于真空吸盘、气浮平台、导轨和承载盘等零部件,平面度直接影响贴合状态和真空均匀性。磨削过程中需要控制砂轮粒度、进给速度、冷却条件和工件装夹应力,避免产生崩边、微裂纹和局部烧蚀。多孔陶瓷还要兼顾表面平整与微孔通畅,不能因磨削堵塞气孔。
CNC铣削:完成复杂孔、槽与异形结构
五轴数控铣削适合加工陶瓷零部件上的安装孔、定位槽、流道、台阶面和异形轮廓。方泰新材料配备CNC五轴加工中心,最大加工尺寸为1300×800mm,可覆盖约80%的机械零件类型。由于陶瓷材料脆性高,铣削时需合理设计刀具路径、切削深度和装夹支撑,降低边缘崩裂与微裂纹风险。

对于静电卡盘、陶瓷手臂、方梁导轨和气浮平台等产品,铣削不仅要保证尺寸,还要兼顾内部结构、安装基准和后续装配。加工顺序通常需要与烧结、磨削和检测工序协同安排,避免反复装夹造成基准误差。
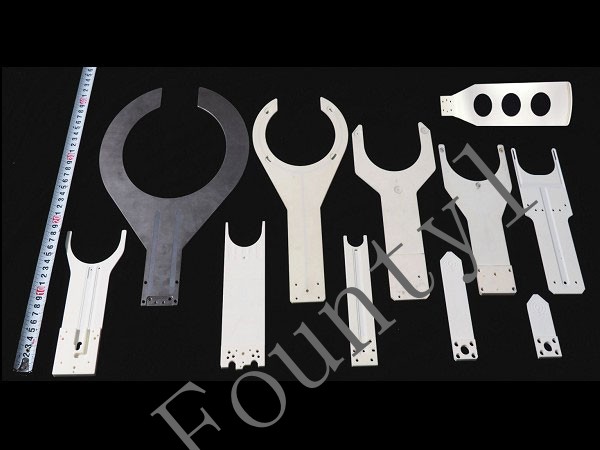
方泰新材料生产的陶瓷手臂
精密清洗:决定能否进入半导体洁净环境
精密清洗是连接制造与交付的重要工序。晶圆表面的颗粒、金属、有机物和自然氧化层会影响器件性能、可靠性与良率。方泰新材料采用湿法清洗与干法清洗相结合的方式,通过化学处理、气体处理和物理方法去除表面杂质,并在出厂前进行清洗与全检。
湿法清洗可细分为浸泡与喷淋,干法清洗则利用气体或等离子体完成去除。对于半导体设备用陶瓷零部件,清洗工艺需要根据材料孔隙、表面粗糙度和污染类型选择,避免清洗介质残留或对精密表面造成二次损伤。
精密测量:用数据保障批次一致性
方泰新材料配备三坐标测量机、粗糙度仪、同心度仪、外径测量仪和圆柱度仪等检测设备,可对陶瓷零部件进行全尺寸检测与形位公差分析。对于半导体设备客户而言,批次一致性比单件合格更重要,因此关键尺寸、平面度、孔位、圆柱度和粗糙度都需要过程记录与复检。
结语:工艺链协同才能支撑国产替代
精密陶瓷零部件的竞争力,不只取决于某一台加工设备,而是烧结、研磨、CNC、清洗和检测的协同能力。方泰新材料总部位于深圳、制造基地位于东莞,具备从材料研发、成型烧结、精密加工到清洗检测的完整制造能力,可为半导体设备客户提供氧化铝、碳化硅等精密陶瓷零部件定制。